Nesta Página
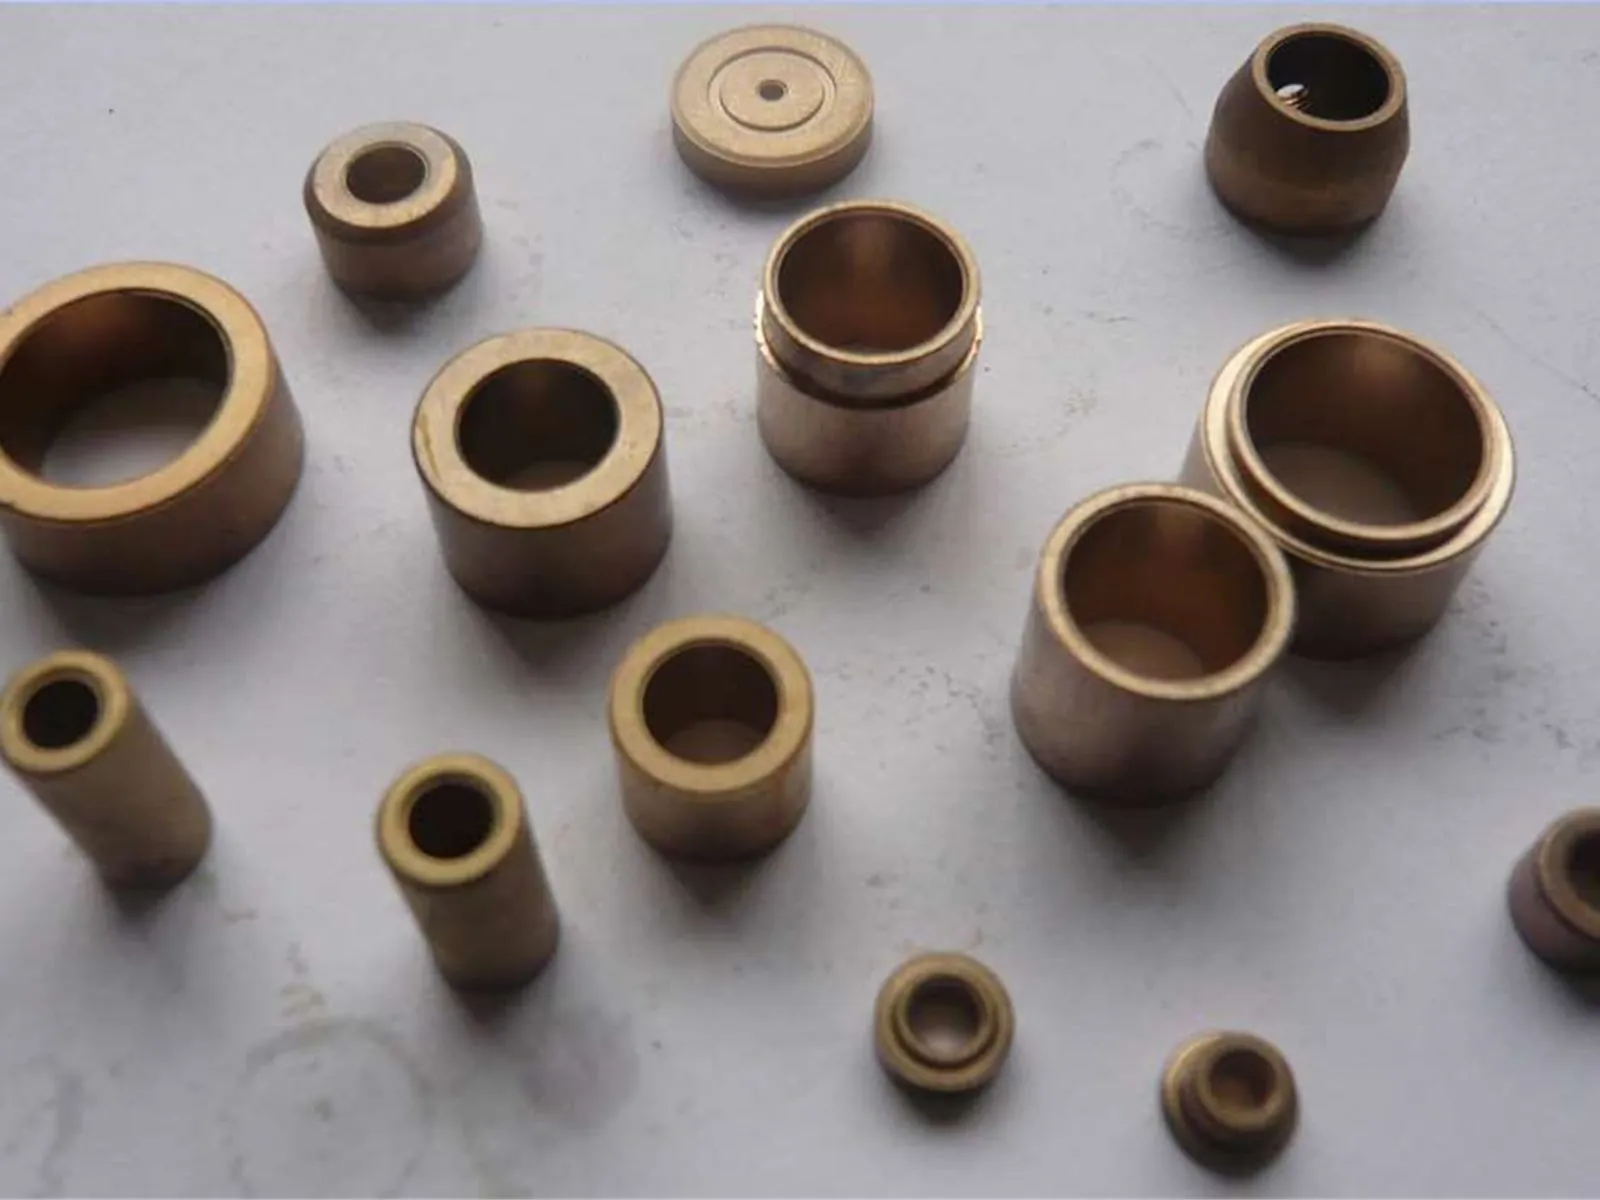
A bucha de bronze sinterizada é um mancal deslizante cilíndrico produzido por metalurgia do pó. Pó de liga cobre-estanho é compactado em matriz, sinterizado em forno com atmosfera controlada e, por fim, impregnado a óleo sob vácuo. O resultado é uma peça de estrutura porosa que carrega o próprio lubrificante: durante a operação, o calor do atrito faz o óleo migrar dos poros para a superfície de contato e formar o filme lubrificante; em repouso, a ação capilar devolve o óleo ao interior da bucha. Na prática, isso significa operar sem graxamento periódico durante toda a vida útil projetada do componente.
Esta página reúne o que um engenheiro de compras ou de projetos precisa dominar antes de escolher um fornecedor: como o processo define o comportamento da bucha de bronze porosa, quais padrões técnicos regem o material (SAE 841 e ASTM B438), quando a bucha sinterizada vence a bucha usinada em custo total, quais tolerâncias esperar e como montar uma solicitação de cotação direto com a fábrica.
O que é uma bucha de bronze sinterizada
O processo começa no pó. A liga padrão é um bronze cobre-estanho com aproximadamente 90% de cobre e 10% de estanho (a norma admite 88–92% Cu e 8–12% Sn). Esse pó é compactado em uma matriz cilíndrica sob pressões típicas de 400 a 600 MPa. O compacto sai da matriz já com a forma final — furo, diâmetro externo e comprimento vêm do ferramental, sem usinagem — mas ainda frágil, como uma pastilha.
A sinterização ocorre em forno de atmosfera protetora, entre 800 °C e 850 °C, abaixo do ponto de fusão do cobre. As partículas se unem por difusão no estado sólido e a peça adquire resistência mecânica, mantendo de forma deliberada e controlada uma rede de poros interconectados que atravessa toda a parede. É essa porosidade funcional que separa a metalurgia do pó de qualquer outro processo de fabricação de mancais.
Na sequência vem a impregnação a óleo. Em câmara de vácuo, o ar é extraído dos poros e o óleo lubrificante os ocupa; após a despressurização, o lubrificante fica retido na estrutura. O teor de óleo típico da bucha pronta fica entre 18% e 25% do volume. Em operação, o atrito aquece a zona de contato, o óleo se expande e migra para a superfície do furo, formando o filme que separa eixo e bronze; quando a máquina para, a capilaridade recolhe o lubrificante para dentro dos poros. O ciclo se repete sozinho, milhares de vezes, sem qualquer intervenção de manutenção.
É por isso que a bucha de bronze sinterizada também aparece como bucha autolubrificante de bronze ou bucha de bronze porosa — nomes diferentes para o mesmo princípio físico. O mesmo conceito de porosidade controlada sustenta toda a família de buchas autolubrificantes e também outros componentes, como os filtros metálicos sinterizados, em que os poros são calibrados para reter partículas em vez de armazenar óleo.
Materiais e padrões da bucha de bronze
O padrão de referência mundial para buchas sinterizadas de bronze é o SAE 841, praticamente equivalente ao ASTM B438 Grau 1, Tipo II. Quando o seu desenho indica qualquer uma dessas duas designações, qualquer fabricante sério entende exatamente o mesmo material — e é contra essa especificação que a SinterWorks produz e inspeciona.
Composição química da liga padrão:
| Elemento | Faixa |
|---|---|
| Cobre (Cu) | 88–92% |
| Estanho (Sn) | 8–12% |
| Grafite (opcional) | 0–3% (reserva de lubrificação a seco) |
Propriedades típicas do material sinterizado e impregnado:
| Propriedade | Valor típico |
|---|---|
| Densidade | 6,8–7,2 g/cm³ (80–90% da densidade teórica da liga) |
| Teor de óleo | 18–25% em volume |
| Dureza | 40–60 HRB |
| Coeficiente de atrito (com filme de óleo) | 0,05–0,10 |
| Temperatura de operação | −40 °C a +120 °C (com óleo sintético; o óleo escolhido define a janela real) |
| Limite PV | ~1,8 MPa·m/s em uso geral; até ~3,5 MPa·m/s com boa dissipação de calor |
| Operação sem relubrificação | 50.000 a 150.000 ciclos, conforme carga e temperatura |
Duas observações de fábrica que raramente aparecem em catálogo de distribuidor. Primeira: ligas com chumbo (85Cu-10Sn-5Pb) ainda circulam em catálogos antigos por oferecerem conformabilidade, mas estão sendo eliminadas pelas restrições ambientais RoHS e REACH; onde essa característica era necessária, a alternativa atual é bronze sem chumbo com adições de grafite ou MoS₂. Segunda: o óleo de impregnação define a janela térmica real da peça — óleo mineral SAE 30 para uso geral (aproximadamente −10 °C a +100 °C), óleo sintético PAO para faixas amplas de temperatura (−40 °C a +120 °C) e óleo de base vegetal (−5 °C a +80 °C) para equipamentos alimentícios e farmacêuticos. Defina o óleo junto com o material, não como detalhe de fim de projeto.
As especificações completas estão nas normas publicadas pela ASTM International e pela ISO — esta última trata, na ISO 2795, da determinação de densidade e porosidade de materiais metálicos sinterizados porosos — e os padrões de materiais da indústria de metalurgia do pó são mantidos pela MPIF.
Bucha de bronze sinterizada vs bucha usinada
Em lotes grandes, a comparação costuma terminar rápido: a bucha sinterizada sai da matriz pronta, sem sucata e sem minutos de máquina-ferramenta por peça. A tabela abaixo resume as diferenças que importam na decisão de compra.
| Critério | Bucha sinterizada | Bucha usinada |
|---|---|---|
| Processo | Compactação e sinterização; formato final sai da matriz | Usinagem de barra ou tubo, peça por peça |
| Lubrificação | Bucha autolubrificante de bronze: 18–25% de óleo armazenado nos poros | Material denso: depende de graxa ou óleo externos |
| Custo unitário em série | Menor: sem sucata e sem tempo de usinagem por peça | Maior: cada peça consome minutos de máquina |
| Lote ideal | Milhares a milhões de peças por ano | Protótipos, lotes pequenos e reposição imediata |
| Tolerância do furo | Até ±0,025 mm com calibração (re-prensagem a frio) | Tolerâncias estreitas possíveis, com custo crescente por peça |
| Consistência entre lotes | Alta: a dimensão é definida pela matriz | Depende de setup de máquina e do operador |
| Geometrias especiais | Furos não redondos e formas próprias via ferramental dedicado | Possível, com programação e custo por peça |
| Cuidado após a montagem | Não usinar o furo: a usinagem fecha os poros e corta o suprimento de óleo | Usinagem livre, sem restrição |
O quadro não significa que a usinagem esteja superada. Para um protótipo, uma quebra de emergência na planta ou um lote de algumas centenas de peças, a bucha usinada continua sendo a decisão correta — o ferramental de metalurgia do pó só se paga com volume. A regra prática que aplicamos na análise de projetos: quanto maior a série e mais estável a geometria, mais rápido o sinterizado se paga; quanto menor o lote e mais provisória a necessidade, mais sensato seguir usinando. Para decidir com números, vale orçar as duas rotas e comparar o custo total do programa, não apenas o preço da primeira remessa.
Aplicações típicas das buchas de bronze
Buchas de bronze para motores elétricos. Motores de ventiladores, exaustores e equipamentos de climatização usam pares de buchas sinterizadas para apoiar o eixo do rotor. Operação silenciosa e vida sem manutenção são os critérios decisivos: onde um rolamento de esferas introduz ruído de rolamento e exige montagem mais precisa, a bucha entrega rotação suave com folga controlada.
Bombas. Bombas de água de pequeno porte, bombas de combustível e bombas de circulação usam buchas de bronze porosas no eixo do impulsor e nos apoios do motor. A reserva de óleo na estrutura porosa tolera ciclos de partida e parada sem que a película se rompa nos primeiros segundos de operação.
Máquinas agrícolas. Em pivôs, articulações e pontos de lubrificação de acesso difícil, a ausência de graxamento elimina uma das falhas mais comuns do campo: o ponto que ninguém engraxou na hora certa. Poeira e lavagens frequentes tornam o lubrificante externo um convite à abrasão; o óleo armazenado dentro da bucha não carrega contaminante.
Eletrodomésticos. Máquinas de lavar, secadoras e lava-louças usam buchas sinterizadas nos apoios de motor, nos mecanismos de comando e nos pivôs de acionamento — aplicações em que ruído e custo unitário pesam no projeto tanto quanto a vida útil.
Ferramentas elétricas. Porta-ferramentas e apoios auxiliares de eixo em furadeiras e ferramentas rotativas consomem buchas de bronze em volumes elevados, aproveitando o baixo custo em série do processo.
Atuadores, redutores e automotivo. Eixos de saída de motores redutores, pequenos trens de engrenagens, pivôs de atuadores lineares e, no automotivo, pivôs de limpadores de para-brisa, maquinetas de vidro e ajustadores de retrovisor usam esse tipo de bucha em grandes volumes.
Especificação e tolerâncias da bucha de bronze
Buchas se especificam em três dimensões, sempre nesta ordem: furo (diâmetro interno) × diâmetro externo × comprimento. A série métrica cobre a grande maioria dos projetos de motores, bombas e eletrodomésticos; a tabela abaixo lista as combinações padrão representativas:
| Furo (mm) | Diâmetro externo (mm) | Comprimentos padrão (mm) |
|---|---|---|
| 3 | 6 | 4, 6, 8 |
| 4 | 8 | 6, 8, 10 |
| 5 | 9 | 6, 8, 10 |
| 6 | 10 | 6, 8, 10, 12 |
| 8 | 12 | 8, 10, 12, 16 |
| 10 | 14 | 10, 12, 16, 20 |
| 12 | 16 | 12, 16, 20 |
| 14 | 18 | 12, 16, 20 |
| 16 | 20 | 16, 20, 25 |
| 18 | 22 | 16, 20, 25 |
| 20 | 25 | 20, 25, 30 |
| 25 | 30 | 20, 25, 30, 35 |
| 30 | 38 | 25, 30, 35, 40 |
Dimensões fora da tabela são produzidas com ferramental dedicado, inclusive furos não redondos e geometrias especiais de flange.
Três pontos de tolerância que evitam os erros mais comuns de especificação. Primeiro, o furo é dimensionado para a condição instalada: a bucha nova, frouxa, mede maior do que o tamanho nominal porque o furo contrai ao ser prensada — a contração típica equivale a 60–100% da interferência diametral do ajuste. Por isso a tolerância do furo do alojamento importa tanto quanto a da própria bucha. Segundo, após a prensagem em alojamento nominal, o furo instalado fica tipicamente na faixa de +0,01 a +0,04 mm nos tamanhos pequenos; quando o projeto pede controle mais rígido, a calibração a frio atinge ±0,025 mm. Terceiro, a folga de trabalho entre eixo e furo fica tipicamente entre 0,015 e 0,040 mm para eixos de até 25 mm, crescendo com o diâmetro: folga curta demais mata o filme de óleo; folga longa demais gera ruído e vibração.
Na montagem, a interferência típica de prensagem é de 0,5–1,0% do diâmetro externo contra alojamento de aço ou ferro fundido, com chanfro de guia de 15–30° no furo do alojamento e prensa com mandril de apoio dentro do furo da bucha — martelo e impacto direto trincam a estrutura sinterizada. Não use travas químicas: o adesivo miga para os poros e desloca o óleo. E não mande usinar o furo depois de montada; se for preciso corrigir dimensão, o correto é um processo de burnishing (calçamento), que densifica a superfície em vez de cortar os poros.
Como solicitar uma cotação de buchas de bronze
Quanto mais completa a solicitação, mais rápida e mais precisa a cotação. Cinco informações resolvem praticamente qualquer programa de buchas:
- Desenho em STEP ou PDF — ou, na ausência dele, as três dimensões na ordem furo × diâmetro externo × comprimento, informando a forma (lisa ou com flange).
- Quantidade anual e tamanho do lote — define se a peça roda em ferramental padrão ou dedicado e determina o preço unitário por faixa de volume.
- Material e padrão — SAE 841, ASTM B438 ou equivalente; se o projeto exigir teor mínimo de óleo, informe o valor.
- Condições de operação — carga radial, rotação, temperatura de trabalho e forma de montagem (prensada ou com folga); com esses dados conferimos o limite PV antes de cotar.
- Óleo de impregnação, se definido — mineral, sintético PAO ou vegetal para aplicações com contato alimentício.
A quantidade mínima de pedido varia conforme a necessidade de ferramental: dimensões padrão não exigem ferramenta nova; geometrias especiais justificam o investimento a partir de volumes contínuos de produção. Envie os dados e, quando houver caminho mais econômico, você recebe as duas opções para comparar.
Como enviar: e-mail para pm@sinterworks-pm.com com o assunto "Solicitação de cotação — buchas de bronze", ou WhatsApp +86 138 1403 4409 com Yao Qingpu. Nossa engenharia analisa prensagem, contração do furo, PV e compatibilidade com o eixo e devolve o orçamento com preço de ferramental, preço unitário por volume e prazo de amostras.
A SinterWorks é uma fábrica de metalurgia do pó fundada em 2010, com planta em Nanjing, China (No. 6 Rungu Road, Jiangning District), fornecedora homologada da Kia (status SQ), com 22 patentes registradas e reconhecimento como empresa de alta tecnologia.
Perguntas Frequentes
A bucha de bronze sinterizada realmente dispensa lubrificação?
Sim. A bucha é entregue impregnada com 18–25% de óleo em volume e opera sem manutenção dentro dos limites de PV e de temperatura do material. Uma película leve de óleo no eixo no momento da montagem ajuda a rodagem inicial. Em serviço contínuo de alta rotação ou em temperaturas elevadas, a lubrificação suplementar prolonga a vida útil — mas não é requisito da aplicação típica.
Qual é a diferença entre a bucha sinterizada e a bucha usinada?
A sinterizada é porosa e autolubrificante, sai da matriz pronta e tem o menor custo unitário em séries grandes; a usinada é densa, depende de lubrificação externa e faz sentido em protótipos, lotes pequenos e reposição imediata. Em volume, a sinterizada vence com folga no custo total; em lote único, a usinada evita o investimento em ferramental.
Por que o furo da bucha nova mede maior do que o tamanho do desenho?
Porque o furo é dimensionado para a condição instalada. Ao ser prensada no alojamento, a bucha sofre compressão e o furo contrai de 60% a 100% da interferência diametral. Medindo a bucha frouxa, ela parecerá grande demais — esse é o comportamento correto, e o furo só atinge a tolerância de projeto depois da montagem.
Quanta carga uma bucha de bronze sinterizada suporta?
A capacidade é expressa em PV (pressão × velocidade). O bronze sinterizado SAE 841 opera tipicamente até cerca de 1,8 MPa·m/s em uso geral, chegando a aproximadamente 3,5 MPa·m/s com boa dissipação de calor. Como referência, uma bucha de 20 mm de furo girando a 100 rpm sob carga de 500 N trabalha a cerca de 0,175 MPa·m/s — bem dentro do limite. A capacidade real depende da lubrificação, do acabamento do eixo, do alinhamento e do regime de trabalho; envie as condições de operação junto com a solicitação de cotação.
Vocês produzem tamanhos fora da tabela padrão?
Sim. O ferramental de metalurgia do pó produz praticamente qualquer combinação de furo, diâmetro externo e comprimento dentro dos limites de tonelagem de prensa e proporção de parede, incluindo furos não redondos e flanges especiais. Dimensões especiais pedem ferramental dedicado e se pagam em volumes de produção; a quantidade mínima de pedido é informada junto com a cotação de cada caso.
Revisão Técnica
Yao Qingpu
Especialista em Manufatura por Metalurgia do Pó na SinterWorks PM
Yao Qingpu trabalha com compradores internacionais em análise de design para metalurgia do pó, seleção de materiais, planejamento de tolerâncias, redução de custos e viabilidade de produção. Sua experiência cobre engrenagens sinterizadas, componentes automotivos, peças estruturais e suporte prático de DFM para programas de produção em série.
Recursos Relacionados
Use estes links internos para aprofundar nos guias, páginas de serviço e referências técnicas mais relevantes para este tema.
Buchas Autolubrificantes
Como funciona a lubrificação permanente, limites de PV e escolha de material para buchas porosas.
Filtros Metálicos Sinterizados
Outra aplicação da porosidade controlada da metalurgia do pó: elementos filtrantes em bronze e aço inoxidável.
Buchas Flangeadas
Versão com flange integrada para assumir também a carga axial — dimensionamento e instalação.
Arruelas de Encosto
Discos de encosto sinterizados em bronze e ferro para cargas axiais em eixos e cames.